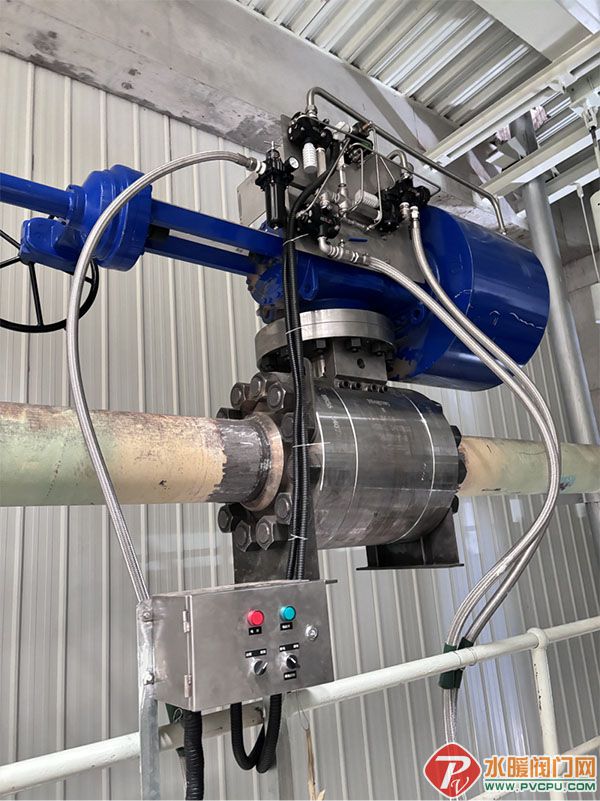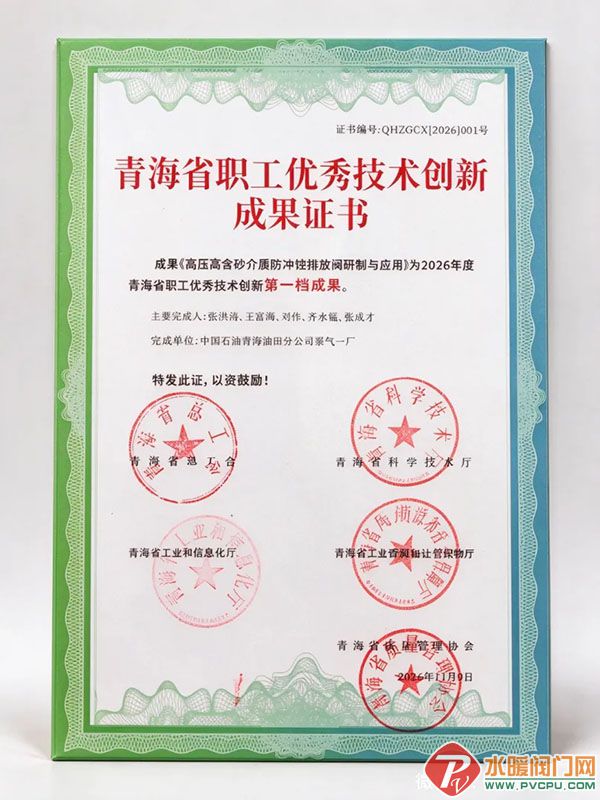
近日,青海省总工会公布2026年青海省职工优秀技术创新成果评定结果。全省仅评出5项一等成果,青海油田采气一厂职工创新工作室研发项目“高压高含砂介质防冲蚀排放阀研制与应用”位列其中。该成果此前已斩获青海省创新方法一等奖、中国石油集团一线创新成果一等奖、青海油田科技进步三等奖,并取得国家实用新型专利授权。
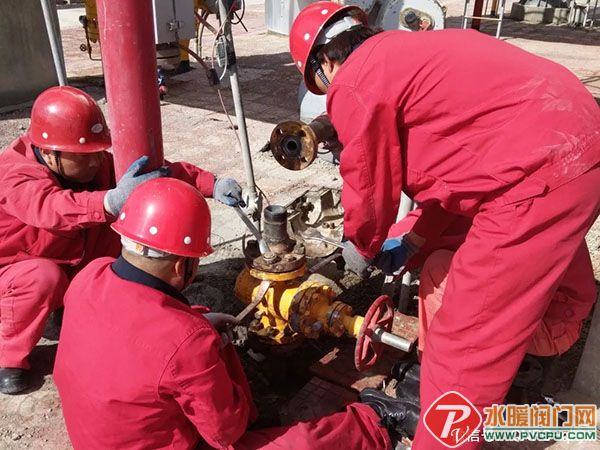
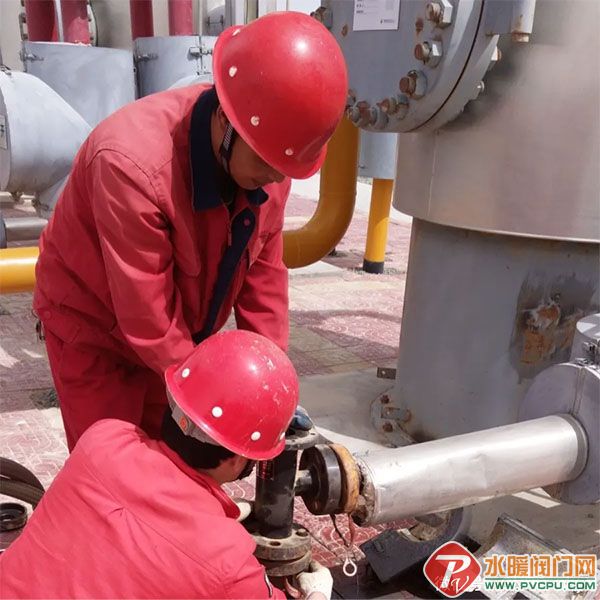
在高压高含砂气田开发中,排放阀首当其冲。传统阀门极易刺漏失效,更换周期短,运维成本居高不下;天然气泄漏、放空损耗叠加,安全环保风险持续攀升。大量报废阀体长期在库房积压,成为一线长期面临的难题。采气一厂先后对接国内上百家阀门生产厂商,始终没有找到适配该极端工况的定型产品。外部无路可寻,攻关的答案只能靠自己探索。 该厂自动化维护技术岗张洪涛带领王富满、邓伟、齐永锰、张成才四名一线技术骨干,依托职工创新工作室自主立项攻关,把课题扎根井场,开启长达八年的迭代攻坚之路。 团队于2015年正式立项,同年9月首台试验样机在台南气田投入现场试用。攻关组定下一条铁规:问题不过夜,一旦出现冲刷、堵塞或故障,当日拆回、当日整改、当日复测。 2016年,团队优化流道结构;2017年完成多轮现场定型测试;2018年在重点场站试点应用;2023年在涩北气田全面推广。八年里,他们先后完成12组材质配方、8种节流结构对比试验,逐一攻克连接杆断裂、阀体冲刷、砂堵卡滞等技术瓶颈,历经六轮整体迭代。没有成熟样本可供参考,每一轮优化都建立在现场拆检、实测数据的基础之上,最终形成“多级节流减压+陶瓷耐磨抗冲蚀+自清洗密封”一体化技术方案。 该成果实现三大核心突破:结构上,首创两级侧隙节流减压,依靠物理分级降压逐步削弱介质冲击,从源头抑制气蚀破坏;材质上,阀芯、阀笼采用超高硬度特种陶瓷,耐磨性能达到传统钢质阀芯的30倍,大幅提升极端工况耐受能力;密封上,借助自适应锥面启闭瞬间产生的剪切作用自动清砂,在高压高含砂工况下实现零泄漏、零卡堵。 经国家专利检索查证,该复合技术方案国内未见同类记载,属于国内首创,成功打破高端进口阀门长期垄断,实现关键设备国产化替代。新一代排放阀使用寿命较常规阀门提升50倍以上,采购成本显著降低。 目前,新型防冲蚀排放阀已在涩北气田15个场站全覆盖应用,累计安装1426台,配套服务230余台分离器。 成效直观体现在三组对比数据中:在气田产水量增长3.09倍、工况持续恶化的背景下,排放阀年度运维费用下降62%,累计创效上亿元;设备刺漏故障率由12%降至0.2%,相应缩减抢修值守力量;每年减少天然气放空约150万立方米,累计少报废阀门1.2万台,同步降低资源损耗与固废排放。产水上升、工况趋难,运维投入和故障频次反向下降,正是这项创新成果最有力的印证。 “八年,就是一台一台试、一轮一轮改。”张洪涛说,“问题出在现场,答案也只能在现场找。”该技术适配疏松砂岩高压含砂气田工况,复制性强、推广门槛低,可向国内同类气田以及矿山冶金、煤化工等领域延伸应用。